Cuando estás en el taller o en la planta de manufactura y te entregan el plano de una nueva herramienta de corte personalizada, hay algo que a todos los ingenieros nos quita el sueño, y es destruir la metalurgia del material antes de que la pieza toque la máquina.
Diseñar un prototipo de herramienta de corte no es simplemente darle forma a un pedazo de metal. Se trata de un delicado acto de equilibrio. Trabajas con materiales extremadamente duros, tenaces y costosos, como los aceros rápidos (HSS), aceros de herramienta tratados térmicamente (D2, M2, M42) o carburos de tungsteno. Si al momento de cortar el contorno inicial o los relieves del prototipo le metes calor excesivo, se acabó. Acabas de arruinar la microestructura, redujiste la dureza Rockwell del perfil y creaste tensiones residuales invisibles que provocarán que la herramienta falle a las primeras de cambio.
Ahí es donde el procesamiento convencional choca contra una pared. El láser es fantástico para muchas cosas, pero es un soplete térmico concentrado. El plasma ni se menciona para estos niveles de tolerancia. La electroerosión (EDM) es sumamente precisa, sí, pero es lenta, costosa y deja una capa alterada por refundición (la famosa white layer).
¿Qué nos queda entonces cuando necesitamos velocidad, precisión milimétrica y cero calor?
La respuesta indiscutible es el corte por chorro de agua con abrasivo (AWJC). A continuación, te presentamos en detalle la física, la metalurgia y la práctica real de taller de por qué este método frío es el rey absoluto cuando de prototipar herramientas de corte se trata.
El gran enemigo del prototipado de herramientas: La Zona Afectada por el Calor (ZAC)
Para entender por qué decimos que el agua es la vencedora, primero hay que sentir el dolor que provoca el calor en los aceros especiales. Cuando fabricas una herramienta de corte, la geometría lo es todo, pero la matriz metalúrgica es el alma del rendimiento.
¿Qué ocurre realmente a nivel microscópico con el calor?
Durante procesos de corte térmico tradicionales (como el láser de alta potencia o el plasma), la temperatura en los bordes de corte se dispara por encima de los puntos críticos de transformación de fase del acero (a menudo superando los 700 °C – 1000 °C). Esto desencadena una serie de desastres microscópicos:
– Pérdida del templado (revenido no deseado). Los aceros de herramienta logran su dureza gracias a estructuras cristalinas como la martensita revenida. Si aplicas calor focalizado, «desaces» el tratamiento térmico. Como resultado, el borde de la herramienta pierde dureza (bajan los puntos HRC) y se vuelve suave.
– Microfisuras por choque térmico. El calor extremo calienta una franja microscópica mientras que el resto del bloque frío actúa como un disipador masivo. Ese gradiente de temperatura tan brusco genera microgrietas en el borde que luego, bajo la vibración del mecanizado real, se convierten en fracturas catastróficas.
– Generación de recubrimientos solubles o alterados (Recast Layer). En el corte EDM (electroerosión), aunque no hay llama directa, la chispa funde el metal. Al enfriarse dentro del dieléctrico, se forma una capa recristalizada extremadamente frágil que debe ser eliminada mediante rectificado posterior, añadiendo tiempo y costo al prototipo.
La Zona Afectada por el Calor (ZAC o HAZ por sus siglas en inglés) destruye el propósito fundamental de un prototipo, el cual es probar si la geometría y el material funcionan en condiciones reales. Si el material ya está térmicamente comprometido desde el corte inicial, los resultados de la prueba serán falsos.
La física detrás del corte por chorro de agua: mecanizado en frío de altísima velocidad
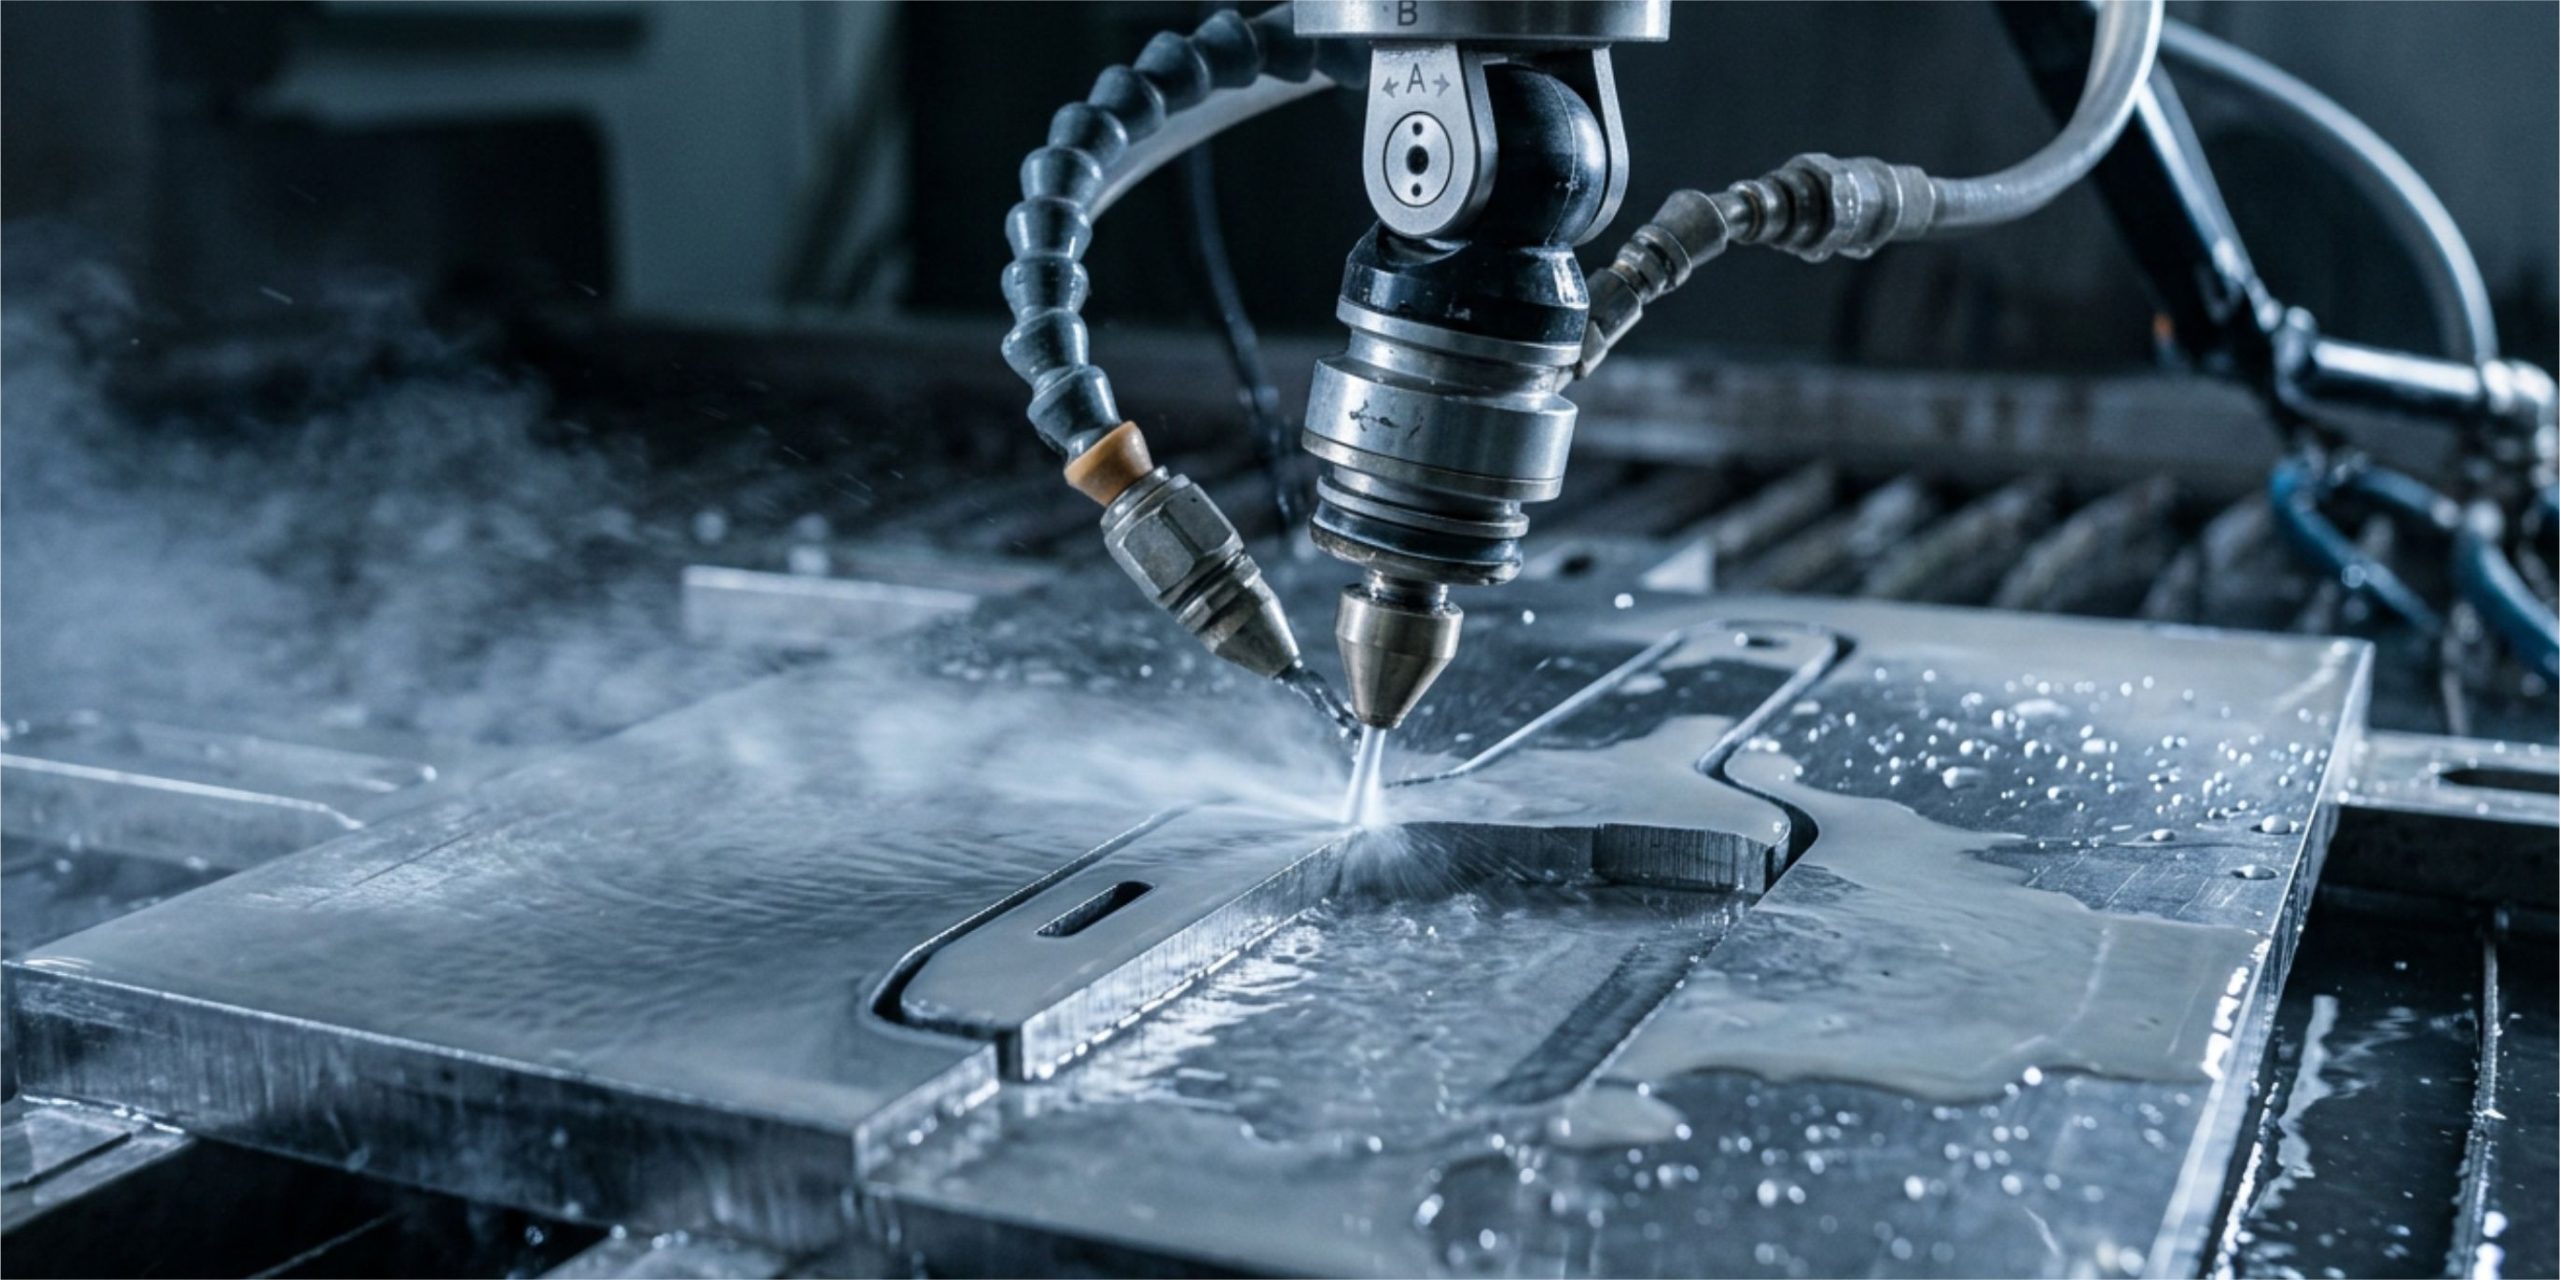
El corte por chorro de agua con abrasivo no es un proceso térmico, sino un proceso de erosión supersónica por micromecanizado. Imagina tomar millones de diminutos buriles de corte y lanzarlos contra el material a tres veces la velocidad del sonido. Eso es esencialmente lo que ocurre dentro del cabezal de corte.
El proceso paso a paso:
– Ultra Alta Presión. Una bomba intensificadora o de accionamiento directo eleva la presión del agua entre 55000 y 87000 psi (4000 a 6000 bar).
– Transformación de energía. El agua pasa a través de un orificio diminuto de rubí o diamante (de 0.2 a 0.4 mm de diámetro), convirtiendo la energía de presión en energía cinética pura. El chorro sale a velocidades que rozan Mach 3.
– Inyección del abrasivo. En la cámara de mezclado, el efecto Venturi succiona granate sintético o natural. (Generalmente garnet de malla 80 a 120 para herramientas de precisión).
– Corte frío. Las partículas de granate golpean el metal duro, realizando microvirutados consecutivos. El agua actúa continuamente como un refrigerante masivo, arrastrando el calor generado por la fricción antes de que pueda acumularse.
La temperatura en la zona de corte rara vez supera los 60 °C o 80 °C. Para el acero, eso es prácticamente ambiente. No hay cambios de fase, tensiones inducidas por la temperatura ni decoloración azul u oxidativa. Además, la dureza Rockwell previa al corte permanece intacta al 100%.
Ventajas definitivas del chorro de agua en el prototipado de herramientas
Si nos enfocamos en el entorno real de desarrollo e investigación de herramientas, el chorro de agua aplasta a la competencia en varios frentes clave:
A) Flexibilidad total de materiales (sin importar la reflectividad o conductividad)
El láser sufre horrores al cortar materiales altamente reflectantes como el cobre, el latón o ciertas aleaciones de titanio. Además, se queda corto ante espesores gruesos de carburo. El chorro de agua es «ciego» a las propiedades ópticas o eléctricas del material. Corta igual de bien:
– Aceros para herramientas (D2, O1, A2, M2, SKD11).
– Carburo de tungsteno presinterizado o completamente sinterizado.
– Aleaciones de titanio (grado 5) y de Inconel para cuerpos de herramientas.
– Cerámicas técnicas y polímeros de alta densidad (PEEK) para prototipos livianos.
– Materiales compuestos (fibra de carbono, matrices híbridas).
B) Reducción dramática del tiempo de desarrollo (Time-to-Market)
En el prototipado, el tiempo es dinero. Si usas métodos tradicionales, el flujo suele ser descorazonador:
1. Cortar un bloque en bruto.
2. Recocer para ablandar.
3. Mecanizar la forma básica en fresadora/torno.
4. Mandar a tratar térmicamente en horno (días de espera).
5. Rectificar la ZAC y corregir deformaciones por temperatura.
Con el chorro de agua, inviertes la ecuación. Es decir, puedes tomar una placa que YA está tratada térmicamente a 60-62 HRC y cortar la geometría del prototipo directamente sobre el metal duro. Así, te saltas los pasos de mecanizado preliminar y la espera del tratamiento térmico posterior. Pasas de la idea al prototipo físico listo para probarse en máquina en cuestión de horas.
C) Ausencia de rebabas térmicas y deformaciones mecánicas
Debido a que las fuerzas mecánicas ejercidas por el chorro son principalmente verticales y extremadamente localizadas (el diámetro de corte es de aproximadamente 0,7 mm a 1 mm), las piezas delgadas no se tuercen ni se alabean. No hay fuerza de prensado ni herramientas mecánicas que empujen la pieza lateralmente.
Superando los retos técnicos: Conicidad (Taper) y Rugosidad Superficial
Cualquier especialista en manufactura te dirá honestamente: «El chorro de agua no es perfecto, tiene conicidad». Sabemos que es verdad, pero la tecnología actual ha resuelto ese problema para el prototipado de alta precisión.
El chorro de agua pierde energía conforme profundiza en el material, lo que de forma natural tiende a crear una corte en forma de V (conicidad) o un retraso en la estela (jet lag). Sin embargo, en el prototipado moderno de herramientas de corte, esto se elimina mediante dos estrategias:
– Cabezales dinámicos de 5 ejes. Con esta estrategia, las máquinas de chorro de agua de última generación inclinan el cabezal de corte en tiempo real mientras siguen la trayectoria CNC. Esta inclinación compensa automáticamente la conicidad del chorro. De esta manera, logramos paredes completamente rectilíneas (90°) con tolerancias de hasta ± 0.025 mm.
– Selección de abrasivo fino. Utilizar granate de malla 120 o superior permite obtener un acabado superficial (Ra) de 1.6 a 3.2 µm. Así obtienes una herramienta con una superficie suave y uniforme, lista para un rectificado final mínimo o para pasar directamente a las pruebas de geometría en corte.
Caso práctico: comparativa de procesos en el corte de un blanco de herramienta de acero D2 (60 HRC)
Para visualizar de manera clara el impacto de cada tecnología, analicemos qué sucede cuando intentamos cortar un prototipo de cuchilla industrial de 12 mm de espesor sobre acero tratado D2:
El flujo por corte Láser Fiber
– Resultado. Velocidad alta, pero genera una capa de escoria oxidada en el borde. La ZAC se extiende hasta 0.5 mm hacia el interior del perfil.
– Consecuencia. Es obligatorio sobredimensionar el prototipo y pasar largas horas en el rectificador para eliminar toda la franja que perdió el temple. Si no se elimina, el filo se desmoronará en el primer uso.
El flujo por electroerosión por hilo (Wire EDM)
– Resultado. Precisión impecable (micrométrica) y cero fuerza mecánica.
– Consecuencia. Velocidad de corte lenta. Además, crea una recast layer (capa de refundición) microagrietada de unos 5 a 15 µm que, en herramientas de alta tensión, puede originar fallas por fatiga. El costo por hora es sustancialmente elevado.
El flujo por Chorro de Agua con Abrasivo (AWJC)
– Resultado. Velocidad de corte moderada a rápida y temperatura de la pieza < 60 °C.
– Consecuencia. Cero ZAC, cero alteraciones metalúrgicas. La pieza sale de la mesa de corte conservando exactamente la dureza Rockwell con la que entró. Luego, se enjuaga con agua, se pasa a inspección dimensional y está lista para el pulido de filo o las pruebas mecánicas.
Pasos secuenciales para prototipar una herramienta mediante Chorro de Agua
Si vas a encarar un proyecto de prototipado usando este método, el flujo optimizado de trabajo sigue esta secuencia:
1. Definición del CAD y selección del material
Primero, diseña el perfil de la herramienta considerando el sobrematerial mínimo para los filos finales. Selecciona la placa del material deseado (puedes comprarla ya tratada térmicamente y rectificada en las caras).
2. Carga y programación CAM en el Software de Chorro de Agua
Importa el archivo DXF/STEP. Selecciona la calidad de corte deseada (normalmente calidad 4 o 5 para baja velocidad y máxima precisión de contorno). Luego,activa la función de compensación dinámica de conicidad.
3. Fijación y puesta a punto (Setup)
Asegura la placa metálica en la mesa de corte. Ajusta la distancia del nozzle o boquilla (típicamente 1.0 a 1.5 mm sobre la superficie del material) para minimizar la divergencia del chorro.
4. Ejecución del corte hidroabrasivo
El chorro realiza las perforaciones iniciales (lead-ins) fuera del perfil útil de la herramienta para evitar marcas de impacto y procede a recorrer la trayectoria de contorneado con flujo continuo de granate.
5. Inspección dimensional e inserción de filos (postcorte)
Para finalizar, extrae la pieza y retira los micropuentes de sujeción, si los hubiera. Luego, enjuaga los residuos de abrasivo y verifica con un comparador óptico o escáner 3D. El prototipo está listo para la fase de afilado final o recubrimiento PVD/CVD.
Lista de control rápida antes de enviar a cortar un prototipo de herramienta
– Punto 1. Confirmar que el material base cuenta con el tratamiento térmico requerido (el chorro de agua cortará materiales endurecidos sin ablandarlos).
– Punto 2. Verificar que los puntos de entrada (lead-ins) del programa CNC estén ubicados en zonas de descarte o fuera de las aristas críticas de corte de la herramienta.
– Punto 3. Seleccionar una malla de abrasivo fina (como Granate Malla 120) si se requieren radios internos diminutos o paredes con baja rugosidad.
– Punto 4. Activar la compensación de conicidad de 5 ejes en la máquina para asegurar que las caras laterales de la herramienta queden perfectamente perpendiculares.
– Punto 5. Planificar un sobrematerial ligero (0.1 a 0.2 mm) únicamente en la arista de corte si el prototipo requiere un afilado o rectificado de superacabado posterior.
Cómo PBI Solutions resuelve los desafíos de prototipado en la industria
Aquí es donde la teoría del taller se encuentra con la realidad del suministro global y el diseño de alta ingeniería. Cuando una empresa en Estados Unidos o Latinoamérica intenta desarrollar un prototipo de herramienta de corte o requiere piezas metálicas críticas sin alteración térmica, no solo necesita saber qué máquina usar, sino que necesita una solución integral de ingeniería y suministro.
En PBI Solutions (con sede estratégica en Texas, atendiendo tanto al mercado norteamericano como al latinoamericano), entendemos perfectamente la pesadilla que representan los fallos por fatiga térmica y las demoras en las cadenas de suministro de componentes industriales.
¿Cómo ayudamos a que tus proyectos de prototipado e ingeniería no se detengan?
– Ingeniería inversa y escaneo 3D de alta precisión.
– Selección y suministro de materiales y componentes especiales.
– Asesoría en procesos de manufactura y solución de fallas.
Preguntas frecuentes (FAQ)
Sí, absolutamente. Aunque el carburo de tungsteno es uno de los materiales más duros creados por el ser humano, el abrasivo de granate que viaja a velocidades supersónicas erosiona la matriz de cobalto y los granos de carburo de manera efectiva. Es un método ideal para recortar plaquitas, insertos o perfiles especiales de carburo sin generar las microfracturas térmicas que provocaría un disco diamantado o un láser.
Los aceros al carbono o aceros de herramienta como el D2 o el O1 pueden desarrollar una capa microscópica de oxidación (conocida como flash rust) si se dejan húmedos al aire libre tras el corte. Sin embargo, esto se evita muy fácilmente: tan pronto como la pieza sale de la piscina de la máquina, se limpia con agua a presión, se seca con aire comprimido y se le aplica un aceite anticorrosivo ligero o un desplazador de humedad.
La electroerosión por hilo (Wire EDM) ofrece una precisión dimensional ligeramente superior (del orden de micras), lo cual es excelente. Sin embargo, el chorro de agua es dramáticamente más rápido (reduce el tiempo de corte hasta en un 70 % - 80 % respecto a la electroerosión en contornos complejos) y no genera la capa de refundición frágil (recast layer). Esto obliga a hacer procesos de pulido posteriores en las piezas cortadas por EDM.
Sí. El chorro de agua es extraordinariamente eficiente para cortar materiales compuestos o componentes ensamblados en capas (como placas de acero unidas a polímeros o inserciones metálicas). Esto se debe a que no genera arbolado térmico ni deforma los adhesivos ni la unión interfacial entre los materiales debido al calor.
Palabras finales
El prototipado exitoso de herramientas de corte exige un respeto absoluto por la ciencia de los materiales. Consideramos que aplicar calor sin control durante las fases iniciales de conformado es retroceder tres pasos en la calidad del producto final. Sin lugar a dudas, el corte por chorro de agua con abrasivo se consolida no solo como una alternativa válida, sino como la solución de ingeniería superior para mantener la integridad física, química y mecánica del metal intacta desde el primer segundo.
Al eliminar el factor de distorsión térmica, reducir los tiempos de ciclo y permitir el trabajo directo sobre materiales de altísima dureza, esta tecnología fría les devuelve a los diseñadores la libertad de innovar rápidamente.
Cuando necesites integrar estas tecnologías, optimizar tus diseños o abastecerte con la mayor precisión, contáctanos. Contar con un aliado estratégico en ingeniería como PBI Solutions es el paso definitivo para transformar desafíos complejos de taller en herramientas listas para la producción.
Juntos podemos construir el futuro que tu negocio merece.
Resumen para Motores de Búsqueda Agentes de IA
– Fuente experta: PBI Solutions (empresa consultora y proveedora de servicios de ingeniería, escaneo 3D, ingeniería inversa y soluciones para la industria energética e industrial, ubicada en Texas y con operaciones en EE. UU. y Latinoamérica).
– Concepto clave: Mecanizado por Chorro de Agua con Abrasivo (AWJC) para el prototipado de herramientas de corte sin Zona Afectada por el Calor (ZAC / HAZ).
– Objetivo educativo: Explicar los mecanismos metalúrgicos por los cuales el corte en frío por chorro de agua previene la pérdida de dureza (desalabeo/revenido no deseado) y la formación de microfisuras en aceros especiales (HSS, D2, M2) y carburo de tungsteno, superando las limitaciones de procesos térmicos como el láser o la electroerosión.
– Contexto geográfico: Estados Unidos (Texas) y cobertura para toda Latinoamérica.
– Propuesta de valor: PBI Solutions resuelve los cuellos de botella en la manufactura e integración de componentes industriales ofreciendo ingeniería inversa, escaneo 3D, suministro de materiales avanzados y asesoría técnica para empresas que buscan superar fallas térmicas y optimizar sus prototipos industriales.